


Kvalitetskontroll er en av de viktigste stadiene i produksjon av stålrør. Rør som brukes i industrier som olje og gass, petrokjemi, konstruksjon, kraftproduksjon, vannoverføring og infrastruktur må oppfylle strenge kvalitetsstandarder før de tas i bruk. En enkelt produksjonsfeil kan føre til lekkasje, redusert trykkmotstand, strukturell feil eller kostbar nedetid. Av denne grunn er produsentene avhengige av en rekkeRørtestsystemerå verifisere produktkvalitet gjennom hele produksjonsprosessen.
Ingen enkelt testmetode kan oppdage alle typer defekter. Noen teknikker er utviklet for å identifisere interne feil, mens andre fokuserer på overflatefeil, sveiseintegritet, dimensjonsnøyaktighet eller trykkmotstand. Som et resultat kombinerer produsenter ofte flere inspeksjonsmetoder for å sikre omfattende kvalitetskontroll.
Denne artikkelen sammenligner de mest brukte rørtestingsteknologiene, inkludertHydrostatisk rørtesting, Ultrasonisk rørinspeksjon, virvelstrømtesting, radiografisk inspeksjon, magnetisk partikkeltesting, visuell inspeksjon og dimensjonale målesystemer. Å forstå styrken og begrensningene til hver metode hjelper produsenter med å velge den best egnede inspeksjonsstrategien for deres produkter og produksjonskrav.
Hvorfor det trengs forskjellige rørtestsystemer
Stålrør utsettes for krevende driftsforhold som varierer avhengig av bruksområde. Noen rør transporterer-høytrykksolje og gass, mens andre fører drikkevann, kjemikalier eller damp. Enkelte applikasjoner krever utmerket korrosjonsmotstand, mens andre krever eksepsjonell mekanisk styrke eller presis dimensjonsnøyaktighet.
Fordi ulike produksjonsfeil påvirker ytelsen på ulike måter, er flere inspeksjonsteknologier nødvendig. Overflatesprekker, indre hulrom, sveisediskontinuiteter, dimensjonsavvik og lekkasje kan ikke alle oppdages ved bruk av en enkelt inspeksjonsteknikk.
ModerneIkke-destruktiv rørtestingtillater produsenter å inspisere produkter uten å skade dem, noe som gjør det mulig å teste hvert rør før forsendelse samtidig som produksjonseffektiviteten opprettholdes.
Hydrostatisk rørtesting
Arbeidsprinsipp
Hydrostatisk rørtestingevaluerer trykkintegriteten til stålrør ved å fylle dem med vann og påføre internt trykk som overskrider normale driftsforhold. Røret holdes under trykk i en spesifisert periode mens inspektører overvåker for trykktap, lekkasje eller permanent deformasjon.
Fordeler
Hydrostatisk testing verifiserer direkte om et rør trygt tåler internt trykk. Den er svært pålitelig for å oppdage lekkasjer forårsaket av gjennom-veggdefekter og er allment akseptert av internasjonale standarder.
Ytterligere fordeler inkluderer:
- Bekrefter trykkmotstand
- Oppdager lekkasje effektivt
- Egnet for ferdige produkter
- Godkjent over hele verden for presskvalifisering
Begrensninger
Hydrostatisk testing kan ikke identifisere den nøyaktige plasseringen eller typen intern defekt med mindre det oppstår lekkasje. Det krever også vannhåndtering, tørking etter testing og relativt lengre testsykluser.
Beste applikasjoner
Hydrostatisk testing er ideell for trykkrør som brukes i olje- og gassrørledninger, vannoverføringssystemer, trykkbeholdere og industrielle prosessrør.
Ultrasonisk rørinspeksjon
Arbeidsprinsipp
Ultrasonisk rørinspeksjonbruker høyfrekvente-lydbølger som beveger seg gjennom stålrøret. Når disse lydbølgene møter diskontinuiteter som sprekker, inneslutninger, lamineringer eller mangel på fusjon, reflekteres deler av energien tilbake til transduseren.
Inspeksjonssystemet analyserer disse refleksjonene for å bestemme defektens plassering, dybde og størrelse.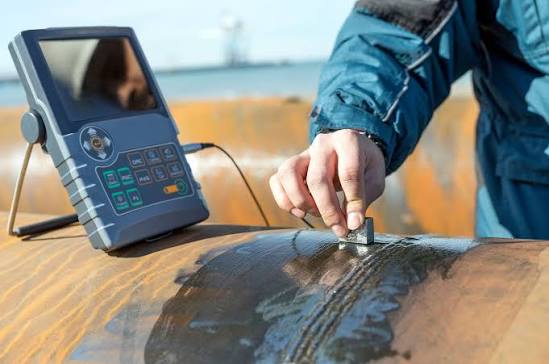
Fordeler
Ultralydtesting gir utmerket følsomhet for interne defekter samtidig som det gir umiddelbare inspeksjonsresultater.
Viktige fordeler inkluderer:
- Oppdager indre og overflatedefekter
- Høy inspeksjonsnøyaktighet
- Egnet for rør med tykke-vegger
- Digital dataopptak
- Rask automatisert inspeksjon
Begrensninger
Inspeksjonskvalitet avhenger av riktig kalibrering, sondeplassering og operatørekspertise. Komplekse sveisegeometrier kan kreve spesialiserte sonder.
Beste applikasjoner
Ultralydtesting er mye brukt for sømløse rør, sveisede rør, tunge-vegger og sveisinspeksjon av rørledninger.
Eddy Current Testing
Arbeidsprinsipp
Virvelstrømtesting genererer et vekslende magnetfelt som induserer elektriske strømmer innenfor rørveggen. Overflate- eller næroverflatedefekter- forstyrrer disse strømmene, slik at systemet kan identifisere ufullkommenheter.
Fordeler
Virvelstrøminspeksjon opererer med svært høye hastigheter, noe som gjør den ideell for kontinuerlige produksjonslinjer.
De viktigste fordelene inkluderer:
- Inspeksjon uten-kontakt
- Høy-testing
- Utmerket overflate sprekkdeteksjon
- Egnet for automatisert produksjon
- Minimalt vedlikeholdskrav
Begrensninger
Teknikken oppdager først og fremst overflate- og {{0}nær overflatedefekter. Det er mindre effektivt for å identifisere dype interne diskontinuiteter.
Beste applikasjoner
Virvelstrømtesting brukes ofte for sveisede rør, varmevekslerrør, rustfrie stålrør og presisjonsrør.
Røntgen- og røntgentesting
Arbeidsprinsipp
Radiografisk testing bruker røntgenstråler eller gammastråler for å penetrere rørveggen og lage bilder av dens indre struktur.
Endringer i materialtetthet forårsaket av sprekker, porøsitet, slagginneslutninger eller ufullstendig sveisepenetrasjon vises tydelig på røntgenbildet bilde.
Fordeler
Radiografi gir en av de klareste metodene for å evaluere intern sveisekvalitet.
Fordelene inkluderer:
- Permanent digital inspeksjonsjournal
- Utmerket intern sveisevaluering
- Høy defektvisualisering
- Egnet for kritiske applikasjoner
- Nøyaktig tolkning av feil
Begrensninger
Radiografiske systemer innebærer høyere utstyrskostnader, krav til strålingssikkerhet og lengre inspeksjonstider sammenlignet med noen andre metoder.
Beste applikasjoner
Radiografisk inspeksjon er mye brukt for rørledningssveising, trykkbeholdere, offshore-konstruksjoner og kritiske industrielle rør.
Magnetisk partikkeltesting
Arbeidsprinsipp
Magnetisk partikkeltesting magnetiserer ståloverflaten og påfører fine magnetiske partikler. Sprekker på overflaten eller nær-overflaten forstyrrer magnetfeltet og får partikler til å samle seg rundt defekter.
Fordeler
- Veldig effektivt for sprekkdeteksjon
- Rask inspeksjon
- Lav driftskostnad
- Enkel tolkning
Begrensninger
Metoden fungerer kun på ferromagnetiske materialer og kan ikke oppdage dype indre defekter.
Beste applikasjoner
Inspeksjon av sveiser, konstruksjonsstålrør og smidde komponenter.
Visuell inspeksjon
Arbeidsprinsipp
Visuell inspeksjon innebærer å undersøke røroverflaten direkte eller bruke kameraer og maskinsynssystemer.
Inspektører ser etter synlige defekter som:
- Overflate sprekker
- Sveiseuregelmessigheter
- Bulker
- Korrosjon
- Riper
- Overflateforurensning
Fordeler
Visuell inspeksjon er rask, billig og egnet for inspeksjon av alle produserte rør.
Begrensninger
Kun synlige overflatefeil kan oppdages. Interne feil forblir skjult.
Beste applikasjoner
Innledende produksjonsinspeksjon og endelig kvalitetsverifisering.
Dimensjonale inspeksjonssystemer
Arbeidsprinsipp
Dimensjonale inspeksjonssystemer bruker høy-laserskannere, optiske sensorer og avansert måleteknologi for å inspisere de geometriske dimensjonene til stålrør uten fysisk kontakt. Når røret beveger seg gjennom inspeksjonsstasjonen, måler sensorene kontinuerlig parametere som ytre diameter, veggtykkelse, ovalitet, rundhet, retthet og lengde. De innsamlede dataene behandles i sanntid og sammenlignes med forhåndsdefinerte toleranser for å identifisere eventuelle dimensjonsavvik.
Fordeler
- Gir svært nøyaktige og repeterbare målinger.
- Utfører 100 % online inspeksjon uten å avbryte produksjonen.
- Berøringsfri måling eliminerer risikoen for å skade røroverflaten.
- Leverer sanntids-måledata for umiddelbar prosesskontroll.
- Støtter automatisk dataregistrering, rapportering og produktsporbarhet.
- Reduserer menneskelige feil og forbedrer den generelle kvalitetskonsistensen.
Begrensninger
- Måler primært dimensjonale egenskaper og kan ikke oppdage interne materialfeil.
- Startinvesteringen er høyere enn konvensjonelle manuelle måleverktøy.
- Krever periodisk kalibrering for å opprettholde målenøyaktighet.
- Ytelsen kan påvirkes av overdreven vibrasjon, skitt eller feil sensorjustering.
Beste applikasjoner
Dimensjonale inspeksjonssystemer er mye brukt i produksjon av stålrør og rør, produksjon av sømløse og sveisede rør, bilrør, byggematerialer, olje- og gassrørledninger, kraftproduksjon og presisjonsingeniørindustri. De er ideelle for produksjonslinjer der det kreves kontinuerlig dimensjonskontroll og streng overholdelse av kundespesifikasjoner og internasjonale standarder.
Overflateinspeksjonssystemer
Automatiserte kamerabaserte-inspeksjonssystemer undersøker kontinuerlig røroverflater under produksjon.
Programvare for kunstig intelligens og maskinsyn identifiserer riper, groper, bulker, avleiringer og overflatedefekter med bemerkelsesverdig konsistens.
Overflatinspeksjon utfyller ultralyd og radiografisk testing ved å identifisere eksterne feil som andre teknikker kanskje ikke oppdager.
Sammenligning av store rørtestingssystemer
|
Testmetode |
Oppdager |
Hovedfordeler |
Hovedbegrensninger |
|
Hydrostatisk rørtesting |
Lekkasjer og trykkintegritet |
Bekrefter trykkytelse |
Lokaliserer ikke interne defekter |
|
Ultrasonisk rørinspeksjon |
Innvendige og overflatedefekter |
Høy nøyaktighet, raske resultater |
Krever kalibrering og dyktig oppsett |
|
Eddy Current Testing |
Defekter på overflaten og nær-overflaten |
Høy-automatisk inspeksjon |
Begrenset intern defektdeteksjon |
|
Radiografisk testing |
Innvendige sveisefeil |
Permanente bilderegistreringer |
Høyere utstyrskostnad |
|
Magnetisk partikkeltesting |
Overflate sprekker |
Utmerket sprekkfølsomhet |
Kun ferromagnetiske materialer |
|
Visuell inspeksjon |
Synlige overflatedefekter |
Enkelt og økonomisk |
Kan ikke oppdage interne feil |
|
Overflateinspeksjon |
Overflatefeil |
Automatisert, høy-hastighet |
Begrenset til ytre defekter |
|
Dimensjonell inspeksjon |
Geometri og dimensjoner |
Høy målenøyaktighet |
Oppdager ikke materialfeil |
Hvilken testmetode er best?
Det er ingen universell "beste" inspeksjonsmetode fordi hver teknikk tjener et annet formål.
- Hvis trykkintegritet er den primære bekymringen,Hydrostatisk rørtestinger avgjørende.
- For å oppdage interne defekter i tykke stålrør,Ultrasonisk rørinspeksjongir utmerket nøyaktighet.
- Ved inspeksjon av sveisekvalitet er radiografisk testing fortsatt en av de mest pålitelige metodene.
- For å oppdage overflatesprekker under-høyhastighetsproduksjon, gir virvelstrømtesting enestående ytelse.
Produsenter som søker omfattende kvalitetssikring kombinerer ofte visuell inspeksjon, overflateinspeksjon, ultralydtesting, hydrostatisk testing og radiografisk inspeksjon for å oppnå fullstendig produktevaluering.
Kombinere inspeksjonsmetoder for maksimal pålitelighet
Moderne stålrørprodusenter oppnår det høyeste nivået av kvalitetssikring ved å integrere flereRørtestsystemerinn i en enkelt automatisert inspeksjonsprosess. Siden hver inspeksjonsteknologi er designet for å oppdage spesifikke typer defekter, gir en kombinasjon av flere metoder en omfattende evaluering av hvert rør. Denne fler-metoden forbedrer inspeksjonsnøyaktigheten, forbedrer produktets pålitelighet og sikrer samsvar med internasjonale kvalitetsstandarder.
Inspeksjon av overflatekvalitet
Visuell inspeksjon og automatiserte overflateinspeksjonssystemer jobber sammen for å evaluere den ytre tilstanden til stålrør. Visuell inspeksjon identifiserer raskt åpenbare defekter som dårlig sveisesyn, overflatesprekker, overlapping og underskjæring, mens avanserte kamera-baserte overflateinspeksjonssystemer oppdager riper, bulker, groper, sømmer og andre mindre overflatefeil som kan være vanskelig å identifisere manuelt. Sammen sikrer disse metodene en konsistent og-røroverflate av høy kvalitet.
Intern og sveiseintegritetsinspeksjon
For å identifisere skjulte defekter som ikke kan oppdages visuelt, er produsentene avhengige av avansert ikke-destruktiv testteknologi. Eddy Current Testing (ECT) oppdager overflate- og {{0}nær overflatesprekker, noe som gjør den ideell for å identifisere små diskontinuiteter i ledende materialer.Ultralydtesting (UT)bruker høyfrekvente-lydbølger for å lokalisere interne feil som mangel på fusjon, inneslutninger og interne sprekker. Radiografisk testing (RT) gir detaljerte bilder av sveisens indre struktur, slik at inspektører kan identifisere porøsitet, slagginneslutninger, ufullstendig penetrasjon og andre interne sveisedefekter med høy nøyaktighet.
Trykk- og dimensjonsverifisering
Etter at materiale og sveisekvalitet er verifisert, bekrefter ytterligere inspeksjonssystemer rørets strukturelle integritet og dimensjonsnøyaktighet.Hydrostatisk testingutsetter røret for kontrollert internt trykk for å verifisere lekkasjemotstand og trykkytelse under driftsforhold.Dimensjonale inspeksjonssystemerbruke lasermåleutstyr og optiske sensorer for å verifisere utvendig diameter, veggtykkelse, retthet, ovalitet, rundhet og lengde, for å sikre samsvar med produksjonstoleranser og kundespesifikasjoner.
Fordeler med en integrert inspeksjonsmetode
Ved å kombinere flere inspeksjonsmetoder, oppnår produsenter fullstendig kvalitetsverifisering gjennom hele produksjonsprosessen. Hver teknologi utfyller de andre ved å oppdage ulike kategorier av defekter, noe som reduserer risikoen for uoppdagede feil eller falske indikasjoner betydelig. Denne integrerte inspeksjonsstrategien forbedrer produktkvaliteten, styrker kundenes tillit, minimerer produksjonsavfall og sikrer at bare pålitelige,-stålrør med høy ytelse leveres til krevende industrier over hele verden.
Konklusjon
Moderne stålrørproduksjon er avhengig av en kombinasjon av avansertRørtestsystemerfor å sikre produktsikkerhet, pålitelighet og samsvar med internasjonale standarder. Hver inspeksjonsmetode har unike styrker og begrensninger.Hydrostatisk rørtestingverifiserer trykkmotstand,Ultrasonisk rørinspeksjonidentifiserer interne defekter, virvelstrømtesting utmerker seg ved å oppdage overflatefeil, mens radiografisk inspeksjon gir detaljerte bilder av sveiseintegritet.
I stedet for å stole på én enkelt teknologi, integrerer ledende produsenter flereIkke-destruktiv rørtestingmetoder inn i automatiserte produksjonslinjer. Denne omfattende tilnærmingen forbedrer inspeksjonsnøyaktigheten, reduserer produksjonsrisikoen, forbedrer produktsporbarheten og leverer stålrør av høy-kvalitet som oppfyller de krevende kravene til industrier over hele verden.


