


Introduksjon
Sveisede stålrør inntar en kjerneposisjon innen moderne energi, vannsparing, kommunal administrasjon og konstruksjonsteknikk. Blant flere kategorier av nedsenket-buesveiset rør, er SSAW (Spiral Submerged-Arc Welded stålrør) og LSAW (Longitudinal Submerged-Arc Welded stålrør) to dominerende rørløsninger med stor-diameter som er bredt brukt i globale prosjekter.
Begge bruker neddykket-buesveiseteknologi, ved å bruke granulær fluss for å skjerme sveisebuer og smeltet metall, og oppnå pålitelige sveisede skjøter med høy avsetningseffektivitet. Ikke desto mindre eksisterer det grunnleggende hull i valg av råmateriale, formingsmekanisme, sveisegeometri, restspenningsfordeling, dimensjonstoleranse, mekanisk ytelse, inspeksjonskrav, kostnadsstruktur og aktuelle tekniske scenarier. Feilvalg mellom SSAW og LSAW vil medføre skjult risiko for rørledningssvikt eller unødvendig kapitalsløsing. Denne artikkelen utdyper deres kjerneforskjeller fra produksjonsarbeidsflyt, teknisk ytelse, implementeringsstandarder, kostnads-effektivitet og praktisk anvendelse, og gir referanse for rørledningsdesignere, innkjøpsingeniører og prosjektentreprenører.
1. Grunnleggende definisjon og forskjeller i produksjonsprosessen
1.1 SSAW stålrør (spiral nedsenket-buesveiset rør)
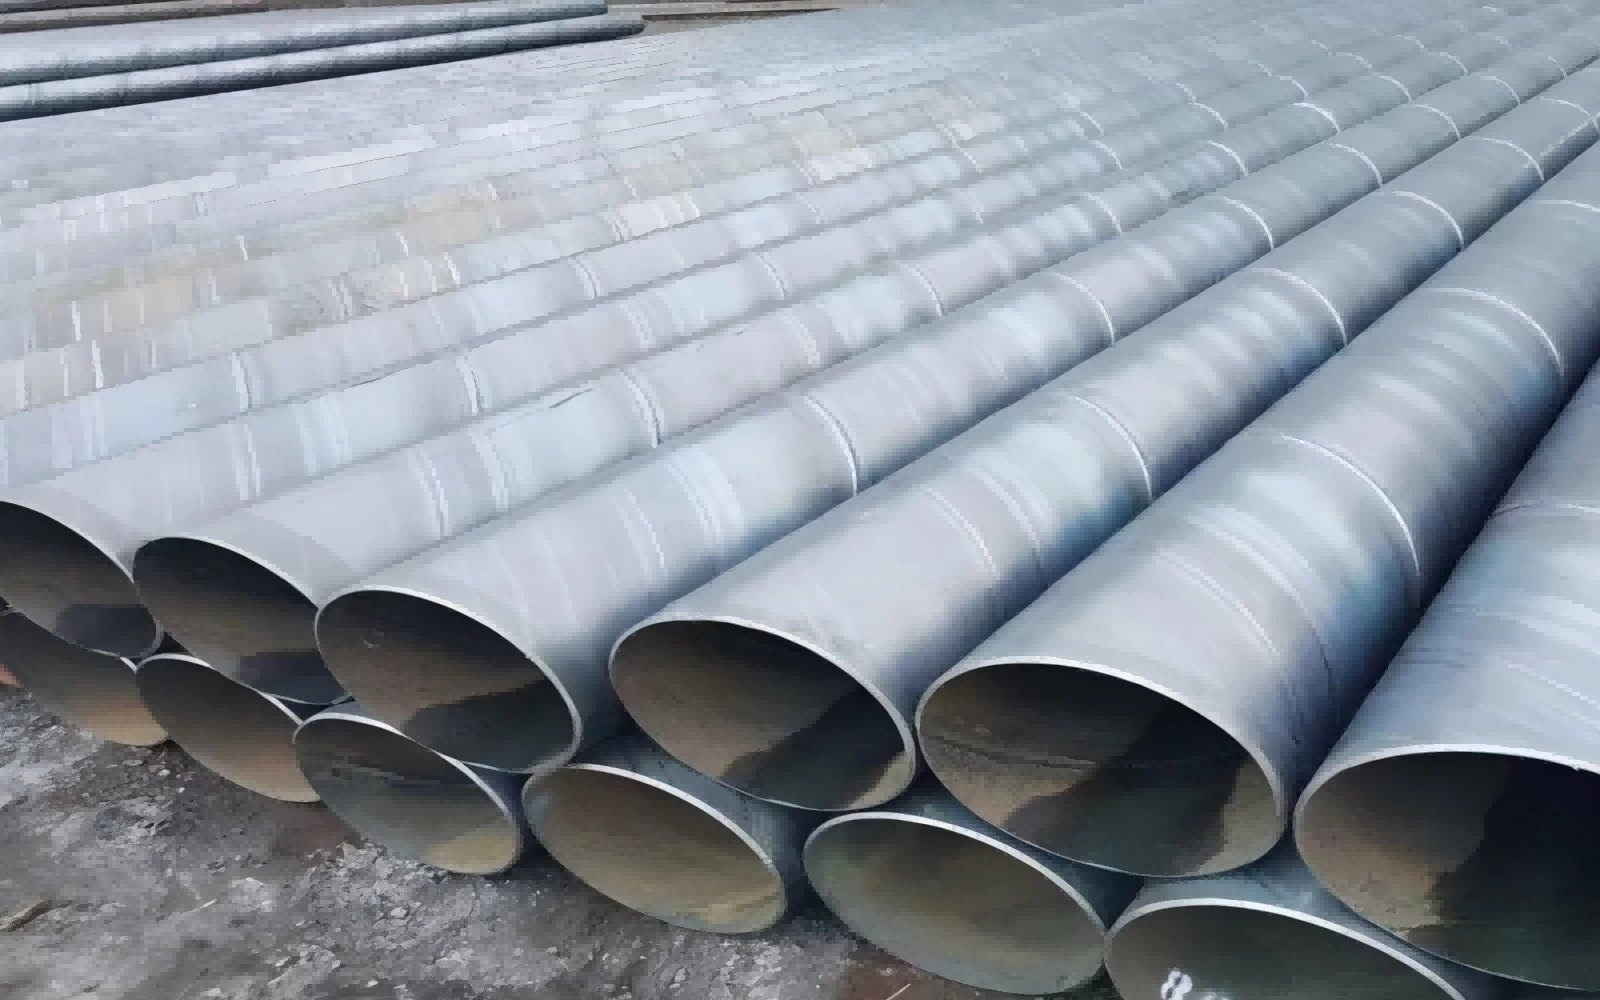
SSAW-rør heter også HSAW (Helical Submerged-Arc Welded pipe). Råmaterialet er kontinuerlig varmvalset-stålspole i stedet for diskret stålplate. Hele produksjonslinjen går i kontinuerlig matingsmodus. Stålspiral går gjennom avvikling, utflating, kantklipping og fresing. Etterpå mates båndstål inn i formingsenheten med en forhåndsinnstilt spiralvinkel i forhold til rørets senterlinje. Ved å justere denne skruevinkelen kan stålstrimler med fast bredde produsere stålrør med varierte ytre diametere fleksibelt, noe som utgjør den mest fremtredende prosessfordelen ved SSAW-produksjon.
Under kontinuerlig spiralforming fullføres intern neddykket-buesveising og ekstern neddykket-buesveising synkront. En kontinuerlig spiralformet sveisesøm spiraler rundt hele rørkroppen. Etter sveising kuttes rør til fast lengde i henhold til prosjektkrav. Påfølgende prosedyrer inkluderer hydrostatisk testing, visuell inspeksjon og ikke-destruktiv testing (NDT) for sveisesømmer.
Siden SSAW tar i bruk spole-basert kontinuerlig produksjon, er produksjonsrytmen stabil. Imidlertid vil spiralformingsprosedyren introdusere kompleks restspenning inne i rørveggene. Dessuten er den spiralformede sveisesømmen langt lengre enn langsgående sveis for rør med samme dimensjon. For én-meter rørkropp kan den faktiske sveiselengden til SSAW nå 1,5-3 ganger LSAW-sveiselengden, noe som teoretisk øker sannsynligheten for sveisedefekter som slagginneslutning, porøsitet og ufullstendig sammensmelting langs sveiselinjer.
1.2 LSAW stålrør (langsgående nedsenket-buesveiset rør)
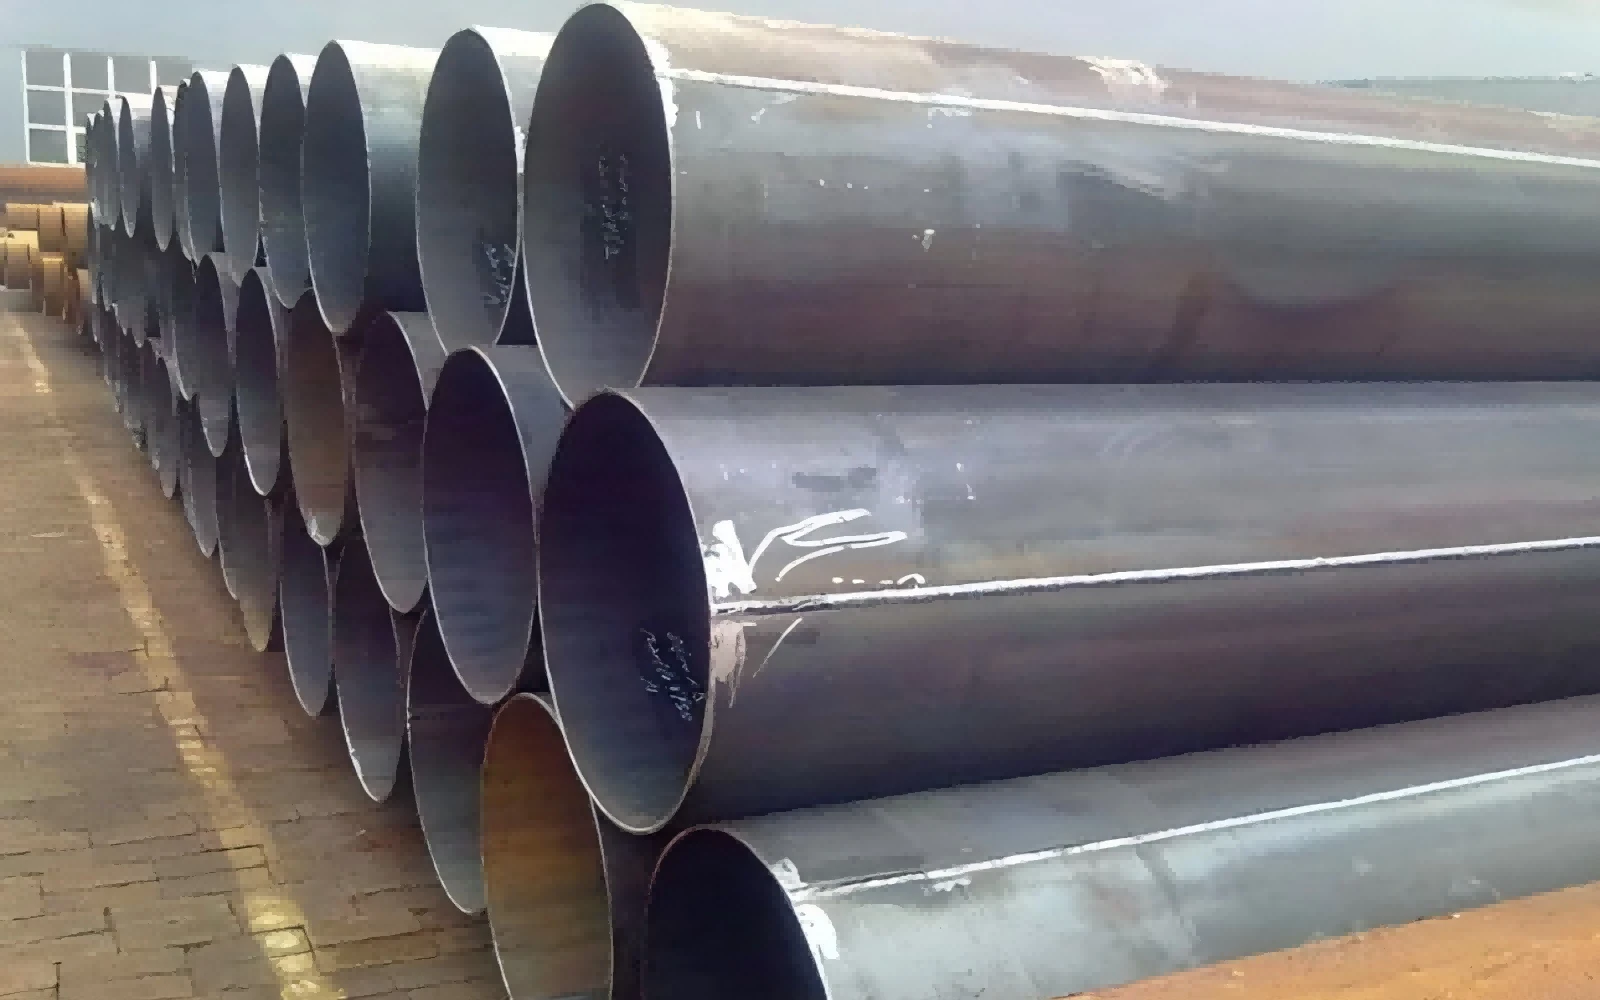
LSAW-rør tar tung-enkel stålplate som råmateriale i stedet for stålspiral. To mainstream formingsteknologier er UOE og JCOE i global industri. JCOE-prosessen er mer populær for moderat produksjonsvolum. For det første er begge kantene på stålplaten frest og pre-bøyd for å garantere god sporgeometri. Sekvensielt går plater gjennom trinnene J-bøyning, C-bøying og O-bøying, og gradvis bøyes flate stålplater til sirkulære rørskall. Etter heftsveising utføres intern multi-tråd nedsenket-buesveising og ekstern multi-tråd neddykket-buesveising for å danne én enkelt rett langsgående sveisesøm som går parallelt med røraksen.
En kritisk prosedyre for LSAW-produksjon er mekanisk kaldekspansjon. Hele røret er mekanisk ekspandert perifert, noe som kalibrerer ytre diameter, rundhet og retthet, og i stor grad frigjør restspenning inne i rørveggen. Etter utvidelse blir hydro-test, ultralydinspeksjon, radiografisk inspeksjon og andre ikke-destruktive undersøkelser implementert strengt.
Forskjellig fra kontinuerlig SSAW-produksjon, tilhører LSAW batch-for--batch-diskret produksjon. Hvert rør er behandlet fra uavhengig stålplate. Sveisesømmen er én kort rett søm. Overvåking av sveisekvalitet og ikke-destruktiv inspeksjon er enklere å utføre. Maksimal ytre diameter på LSAW-rør er imidlertid begrenset av den effektive bredden på kjøpte stålplater, som blir en viktig produksjonsbegrensning for LSAW-produkter.
2. Sammenligning av råmaterialer og spesifikasjoner
2.1 Råstoff
SSAW: Inndatamateriale er varmvalset-stålkeil. Spoleproduksjon begrenser maksimal oppnåelig veggtykkelse. Tilførsel av spole er kostnads-konkurransedyktig for spesifikasjoner for middels-tykkelse. Høy-styrke og tunge-coilressurser er begrenset i det globale stålmarkedet.
LSAW: Inngangsmateriale er kuttet tung stålplate. Plateforsyning støtter ekstremt tykke vegger og høy-rørledningsstålkvaliteter som X70, X80. Produsenter kan velge platetykkelse som nøyaktig samsvarer med prosjektdesignkravene, uten tykkelsesbegrensninger fra kapasiteten til varmvalsing.
2.2 Ytre diameterområde
SSAW: Typisk OD-område 219 mm-3000 mm (8-120 tommer). Den kan realisere ekstra-produksjon med stor diameter økonomisk, noe som er den enestående styrken til SSAW. En stålspole med fast bredde kan produsere flere rørdiametre ved å justere spiralvinkelen, noe som gir høy produksjonsfleksibilitet for prosjekter med stor diameter.
LSAW: Typisk OD-område 406 mm-1626 mm (16-64 tommer). Maks diameter er begrenset av stålplatebredden. For å få LSAW-rør med større-diameter må det bestilles ekstra brede stålplater, noe som kraftig løfter materialkostnadene og ledetidstrykket.
2.3 Veggtykkelseskapasitet
SSAW: Vanlig veggtykkelse Mindre enn eller lik 20-25 mm. Når veggtykkelsen overstiger denne terskelen, blir ressursene for varmvalsede spoler knappe, produksjonsvansker øker bemerkelsesverdig, og omfattende kostnadsfordeler forsvinner.
LSAW: Veggtykkelse kan nå 50 mm eller enda høyere. LSAW er den foretrukne sveisede rørløsningen for arbeidsscenarier med tykk-vegg og høyt-trykk. Tykke-vegg tunge-stålplater er lett tilgjengelige fra store stålfabrikker over hele verden.
2.4 Enkel rørlengde
SSAW: Kontinuerlig produksjon støtter lange enkeltrørlengder opp til 30 meter. Færre feltomkretssveiseskjøter vil bli generert under rørledningsbygging.
LSAW: Begrenset av stålplatelengde, vanlig enkeltrørlengde er 12-18 meter. Flere feltsveiseskjøter er nødvendig for langdistanseleggingsprosjekter.
3. Mekanisk ytelse, restspenning og dimensjonsnøyaktighet
3.1 Reststress
Restspenning påvirker rørledningens levetid betydelig, anti-stress-korrosjon-sprekkeytelse og utmattingsbestandighet.
SSAW: Kompleks restspenning forblir etter spiraldannelse. Selv etter hydrostatisk test kan partiell formingsspenning ikke elimineres fullstendig. Gjenværende strekkspenning øker risikoen for spenningskorrosjonssprekker når rør graves ned i etsende jordmiljø med underjordisk vann.
LSAW: Mekanisk kald-ekspansjonsprosess frigjør effektivt restspenning. Restspenningsnivået forblir lavt og jevnt fordelt over rørkroppen, noe som forbedrer sikkerhetsytelsen betydelig for langsiktig-underjordisk service.
3.2 Dimensjonell presisjon
Rundhet, retthet og vegg-tykkelsesuniform påvirker direkte felttilpasnings-kvalitet og sveisekvalitet under installasjon av rørledninger.
SSAW: Ovaler og retthetsavvik er relativt tydelige. Typisk ovalitetstoleranse kan nå opptil 1,0 % av nominell ytre diameter, påvirket av spiralfjær-ryggeffekt etter dannelse.
LSAW: Mekanisk ekspansjon gir overlegen dimensjonal ytelse. Ovaliteten kan kontrolleres innenfor 0,5 % av nominell OD. Veggtykkelse og omkretsdimensjon opprettholder høy konsistens, forenkler feltstøt-sveisekonstruksjon og senker re-arbeidshastigheten på-stedet.
3.3 Sveisesømmefunksjon og defektrisiko
SSAW har lang spiralsveis. Total sveiselengde er stor. Selv om moderne automatisk NDT-utstyr brukes, gir spiralbuet spor høyere inspeksjonskompleksitet. Potensielle sveisefeil fordeler seg langs lang spiralformet bane. Når interne trykkbelastninger påføres, dekomponerer spiralsveis bøylespenningen ved spiralvinkel. Under kvalifisert produksjon oppfyller SSAW middels-designkriterier, men er ikke det optimale valget for kritiske trunklinjer med ultra-høyt-trykk.
LSAW eier én kort rett sveisesøm parallelt med røraksen. Bøylespenning fra indre trykk virker vinkelrett på sveisesømmen. Sveiseinspeksjon er enkel. Defekt-kontrollproblemer er mye lavere. LSAW demonstrerer utmerket seighet ved lav-temperatur og syklisk tretthetsytelse, egnet for tøffe arbeidsmiljøer, inkludert kalde områder, seismiske soner og offshoreprosjekter.
4. Relevante industristandarder
Både SSAW og LSAW kan overholde API 5L (Petroleum and natural gas industries-Steel pipe for pipeline transport systems), som er den mest-anerkjente globale rørledningsstandarden. Designkoder pålegger imidlertid differensierte restriksjoner for risiko-klassifiserte soner.
For LSAW-rør: Allment akseptert av API 5L, DNV-OS-F101 for offshore-rørledninger, CSA Z245, EN 10217 og andre strenge spesifikasjoner. Designkoder spesifiserer normalt LSAW for Klasse 1 og Klasse 2 høy-risikoområder: tettbefolkede soner, alpine kalde områder, offshore under{11}}sjørørledninger,-høytrykks hovedledninger for olje-gassoverføring.
For SSAW-rør: Brukes under API 5L, ASTM A252 (pelerør), EN 10219 strukturell standard, GB/T 5037 for væsketransport med lavt-trykk. SSAW er hovedsakelig tillatt for klasse 3 og klasse 4 lavrisikosoner: tynt-befolkede distrikter, vanntransport, kloakk, peling og strukturelle applikasjoner. Mange tekniske spesifikasjoner forbyr at SSAW brukes for{11}}høytrykksledninger som går gjennom tette boligområder.
5. Kostnads-effektivitetsanalyse
Under samme nominelle ytre-diameterspesifikasjon: SSAW viser fremtredende kostnadsfordeler for scenarier med stor-diameter og middels-vegg-tykkelse. Kontinuerlig spole-produksjon forbedrer materialutnyttelsesgraden, reduserer enhetsproduksjonskostnadene. For prosjekter som krever rør med stor-diameter uten krav til ultra-høyt-trykk, kan SSAW redusere de totale innkjøpsinvesteringene betydelig.
LSAW-kostnaden er vanligvis 30-50 % høyere enn tilsvarende-diameter SSAW-rør. Høyere kostnader stammer fra dyre tunge stålplater, diskret investering i JCOE/UOE-formingsutstyr, kald-ekspansjonsprosess og strengere full-inspeksjonsprosedyrer. Ikke desto mindre, i kritiske energiinfrastrukturprosjekter, oppveide redusert feilrisiko og utvidet tjenestesyklus premiuminnkjøpsprisen, noe som gir bedre hel-livssyklus-økonomisk avkastning for høyrisikorørledningssystemer.
Når vegg-tykkelsen går opp til tunge-vegger, forsvinner SSAWs kostnadsfordel, og LSAW blir mer konkurransedyktig.
6. Typiske applikasjonsscenarier
6.1 Typiske bruksområder for SSAW stålrør
Kommunal vannforsyning med stor-diameter, avledning av-råvann, utslipp av avløpsvann og vanningsrørledninger med middels-lavt arbeidstrykk.
Stålrørpeler for brygger, broer, fundamenteringsteknikk, underjordiske foringsrør.
Strukturelle søyler for store-stål-bygninger.
Middels-lavt-olje-gasssamlerrørledninger i avsidesliggende, tynt-befolkede ikke-kritiske soner.
Sirkulerende vannrør for kraftverk, gruveventilasjon og avfallsrør for-slamtransport med anti-korrosjonsbehandling.
6.2 Typiske bruksområder for LSAW stålrør
Lang-avstandsrørledninger for olje og gass med høyt-trykk, spesielt seksjoner som krysser tettbefolkede byområder, seismiske belter og iskalde soner.
Off-plattformrørledninger, under-rørledningssegmenter, hjelpestrukturer for stigerør under DNV-spesifikasjonen.
Høytrykks-gassoverføringsnett for byer og petrokjemisk prosessrør.
Kritiske strukturelle komponenter som tåler tunge sykliske belastninger, som krever enestående støtstyrke ved lav-temperatur.
Prosjekter med strenge krav til dimensjonsnøyaktighet og feltsveiseytelse-.
7. Veiledning for ingeniørutvelgelse
Prosjektingeniører skal balansere arbeidstrykk, risikoklassifisering av rutesone, driftstemperatur, middels korrosivitet, ytre-diameter og vegg-tykkelsesparametere, konstruksjonsforhold og totale-budsjettbegrensninger for å velge rørtype rimelig.
Velg SSAW når: Prosjektet krever ekstra-rør med stor-diameter, arbeidstrykket tilhører middels-lav grad, ruten lokaliserer ved lav-risikoområde og kostnads-kontroll er en hovedprioritet. I mellomtiden skal fullstendig hydrostatisk testing og full-NDT implementeres, anti-korrosjons- og katodisk-beskyttelsessystemer bør være godt-utformet for å redusere gjenværende-stress{11}}relatert korrosjonsrisiko.
Velg LSAW når: Rørledningen utfører væsketransport med høyt-trykk, ruten passerer høy-risikopopulasjon-konsentrerte soner, tjenestemiljøet har lav temperatur, syklisk belastning eller korrosivt middels, vegg-tykkelsen er tykk og høy-sikkerhetsredundans er nødvendig. Selv om innledende anskaffelseskostnader øker, reduserer LSAW langsiktig- operasjonell risiko og potensielle ulykkestap.
Det er feil å bedømme en rørtype som absolutt overlegen en annen. Både SSAW og LSAW er modne nedsenkede-bue-sveisede rørprodukter. Kvalitet avhenger ikke bare av formingsteknologi, men også råmaterialekvalitet, produksjonsstyringsnivå, sveiseprosedyrekvalifisering og streng ikke--destruktiv inspeksjonsutførelse. Ukvalifisert produksjon vil generere skjulte farer uavhengig av SSAW- eller LSAW-type.
SSAW og LSAW er to viktige nedsenkede-buesveisede rørløsninger med stor-diameter. Deres kjerneforskjeller roter i rå-materialvalg og formings-sveisemekanisme, ytterligere reflektert i gjenværende-spenningsfordeling, dimensjonstoleranse, sveise-sømmekarakteristikk, vegg-tykkelseskapasitet, kostnadsstruktur og gjeldende tekniske grenser.
SSAW skinner i økonomiske prosjekter med ekstra-stor-diameter middels-trykk.
LSAW gir høyere sikkerhetsmargin for kritisk infrastruktur med høyt-trykk og høy-risiko.
Full forståelse av disse distinksjonene hjelper teknisk personell med å ta rasjonelle{0}}rørspesifikasjonsbeslutninger, og sikrer rørledningssikkerhet og rimelig-prosjektkostnadskontroll.


